
Acier de cémentation : rôle, traitement et usages
 Guillaume
•
10 août 2026
Quand une pièce doit encaisser des chocs, des frottements et des milliers de cycles sans céder, le détail qui change tout se joue souvent à la surface. L’acier cémenté est un acier dont la couche externe est enrichie pour devenir très dure, tandis que le cœur reste plus souple. Cette logique, née de la cémentation, permet de protéger le fer là où l’usure attaque le plus et d’assurer une tenue durable, même en service intensif.
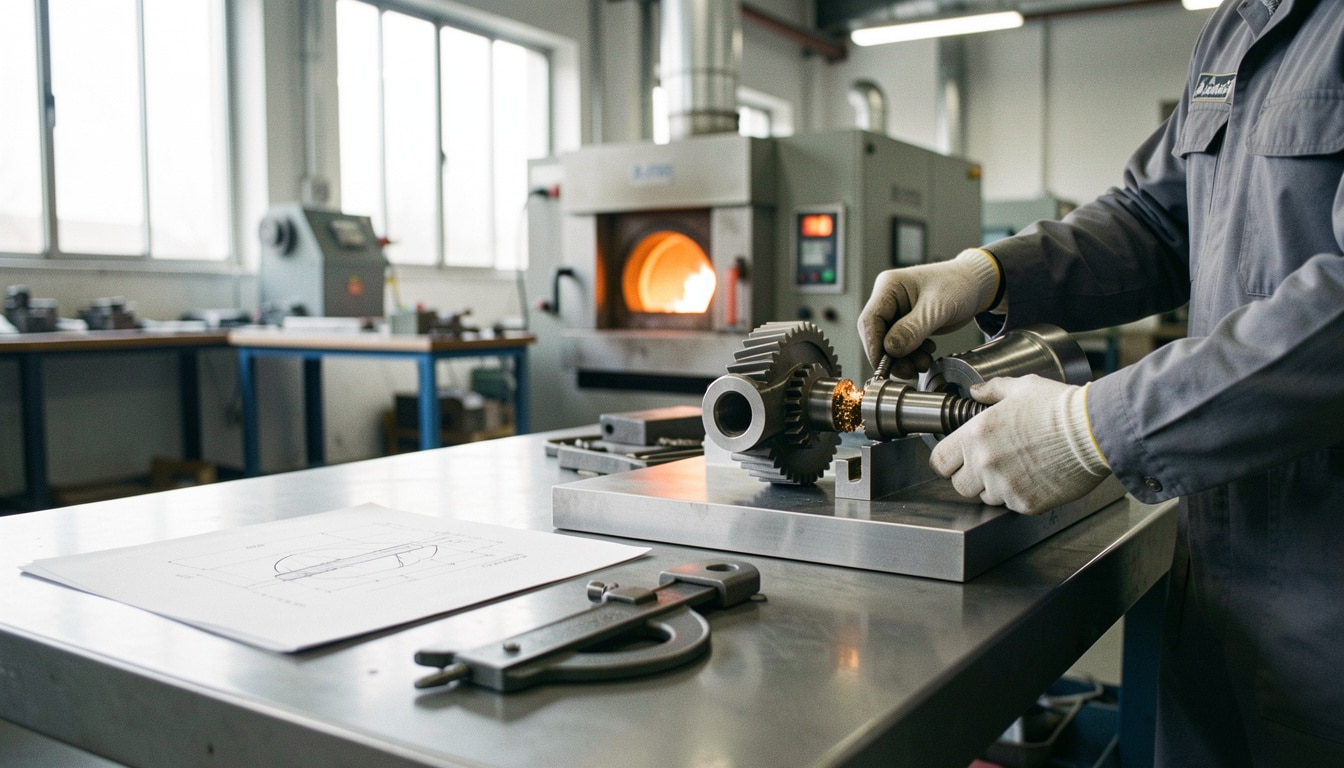
Dans un atelier, on le retrouve sur des engrenages, des axes ou des pignons qui tournent des heures sans relâche. Le principe est simple à comprendre, mais essentiel à maîtriser si vous voulez choisir le bon traitement et éviter une pièce trop fragile ou, au contraire, pas assez résistante.
Comprendre la cémentation et le rôle de la surface
La cémentation est une technique métallurgique qui consiste à enrichir la surface d’un acier en carbone. Le processus agit surtout sur la surface, pas dans toute la masse, et c’est précisément cette propriété qui fait la différence. Prenons un pignon de boîte de vitesse : la surface doit résister au contact répété, alors que le cœur doit encaisser les efforts sans casser. En pratique, la cémentation crée ce compromis recherché.
- La définition simple : on fait diffuser du carbone dans la couche externe d’un acier pour la durcir ensuite.
- La logique de diffusion : plus la température est maîtrisée, plus le carbone migre en profondeur dans la surface.
Pourquoi la couche externe change tout
Le durcissement superficiel transforme la zone exposée aux frottements, tandis que le cœur garde une certaine souplesse. C’est ce contraste couche-cœur qui protège la pièce en service. Sur une dent d’engrenage, par exemple, la couche absorbe l’abrasion quotidienne, alors que l’intérieur limite la casse brutale. En exploitation, cela donne deux effets attendus : une meilleure résistance aux chocs modérés et une durée de vie plus régulière.
Les termes à ne pas confondre
Un acier n’est pas la cémentation, et la cémentation n’est pas un simple traitement thermique. L’acier est le matériau de base, la cémentation est l’étape qui enrichit la surface, puis le traitement thermique fixe la structure obtenue. Si vous débutez, retenez cette mini-définition : on prépare la matière, on charge la surface, puis on stabilise le résultat. Les confusions fréquentes viennent souvent du fait qu’on parle de plusieurs étapes pour une seule fonction.
- Confondre l’acier de départ avec la couche traitée, alors que leur rôle n’est pas le même.
- Penser qu’un chauffage seul suffit, alors que la diffusion du carbone reste indispensable.
Comment le traitement transforme une pièce métallique
Le cycle commence par un chauffage thermique précis, puis la pièce reste à température pour laisser la couche se charger progressivement. Ensuite vient la trempe, qui fige la structure et crée le durcissement attendu. Sur une pièce de 2026 destinée à la mécanique fine, on recherche souvent une couche d’environ 0,8 millimètre à 1,2 millimètre selon l’usage. Il faut appliquer ce cycle avec rigueur, car un écart de température modifie la profondeur et la qualité finale.
- Chauffer la pièce dans une atmosphère riche en carbone.
- Laisser la diffusion enrichir la couche externe.
- Réaliser la trempe pour verrouiller le durcissement.
Du chauffage à la diffusion du carbone
La température pilote tout : trop basse, la diffusion reste lente ; trop haute, la structure se dégrade. Pendant cette phase, la couche s’enrichit peu à peu et gagne en potentiel de durcissement. Deux paramètres méritent d’être surveillés de près : le temps de maintien et l’homogénéité du chauffage. Dans un atelier bien réglé, ces repères évitent les écarts entre pièces pourtant issues du même lot.
Après la trempe, que devient la pièce ?
Après la trempe, la pièce gagne en dureté et en stabilité d’usage, mais elle devient aussi plus sensible aux contraintes internes. Le risque de déformation existe toujours, surtout sur une géométrie fine ou longue. Pour limiter les surprises, on contrôle la géométrie avant et après traitement, puis on vérifie la répétabilité du cycle. Deux précautions simples font la différence : mesurer la rectitude et surveiller la dureté obtenue.
Les performances mécaniques recherchées au quotidien
On choisit ce matériau quand la mécanique impose des frottements répétés, des charges variables et une usure lente mais continue. L’objectif n’est pas seulement d’obtenir une grande dureté, mais aussi d’améliorer la tenue globale du matériau en service. Dans une transmission, cette logique protège la surface, tout en conservant une bonne résistance au choc dans le cœur. C’est cette application concrète qui explique son intérêt industriel.
| Avant traitement | Après traitement |
|---|---|
| Dureté plus faible | Surface nettement plus dure |
| Usure rapide | Usure ralentie |
| Comportement plus homogène | Gradient de dureté utile |
- Réduire l’usure sur les zones de contact.
- Conserver une bonne tenue mécanique au cœur.
- Prolonger la durée d’utilisation en service continu.
Ce que l’on cherche vraiment en service
Le vrai enjeu mécanique, c’est le compromis entre résistance et ténacité. Une surface trop tendre s’use vite, mais un ensemble trop dur peut casser sous un choc. On vise donc une tenue au frottement élevée sans sacrifier la sécurité de la pièce. Les contraintes typiques sont simples à reconnaître : contact répété sur les dents, charges alternées sur les axes et microchocs dans les assemblages.
Pourquoi la surface compte plus que tout
En exploitation, l’abrasion commence presque toujours à la surface, là où le contact est direct. Le gradient de dureté joue alors un rôle clé : il protège l’extérieur tout en laissant un intérieur plus tolérant. Dans un engrenage de machine-outil, cette logique limite les marques et stabilise le fonctionnement. Deux intérêts pratiques ressortent vite : moins d’arrêts de maintenance et une meilleure régularité de fonctionnement.
Comparer les traitements pour faire le bon choix
Pour choisir, il faut analyser le type de sollicitation, la précision attendue, le coût, et la profondeur recherchée. La nitruration agit à plus basse température, avec une faible déformation, tandis que la trempe à cœur durcit l’ensemble de la pièce. Entre les trois, le bon choix dépend souvent de l’usinage final et de la fabrication prévue. Si vous devez usiner après traitement, mieux vaut anticiper la stabilité dimensionnelle avant de décider.
- La précision dimensionnelle recherchée.
- La profondeur de durcissement souhaitée.
- Le coût global du procédé.
- La capacité à usiner après traitement.
Quand préférer la nitruration ?
La nitruration consiste à enrichir la surface en azote, souvent à température modérée, pour obtenir une couche dure et stable. Sa profondeur reste plus faible que celle d’une cémentation, mais sa stabilité dimensionnelle séduit quand la précision prime. On la choisit volontiers pour des outillages ou des composants déjà finis. Deux contextes s’y prêtent bien : les pièces sensibles aux déformations et les séries où la répétabilité compte.
Quand la trempe totale devient plus pertinente
La trempe totale devient utile quand le besoin de durcissement concerne toute la section, pas seulement l’extérieur. C’est logique pour certains arbres ou composants massifs, où l’on veut une réponse homogène. En revanche, il faut accepter deux limites : une plus forte sensibilité à la déformation et une moindre souplesse d’adaptation après traitement. Si votre priorité est la robustesse globale, cette option reste pertinente.
Usages industriels, contraintes et limites à connaître
Dans la construction, la transmission et la mécanique générale, ce procédé sert surtout pour des composants soumis à un grand nombre de cycles. Un composant bien traité garde sa fonction malgré la fatigue, mais il faut anticiper la déformation et le contrôle qualité. En construction, certains éléments de liaison profitent d’une surface dure ; en mécanique, ce sont souvent les pièces de contact ; et dans les ensembles rapides, la construction impose une tenue régulière. Le procédé reste puissant, mais il doit être piloté avec soin.
- Engrenages fortement sollicités.
- Axes de transmission.
- Composants de liaison en construction.
- Pièces de guidage à forte utilisation.
Les secteurs qui en tirent le plus d’intérêt
Les secteurs les plus exigeants recherchent une fonction claire : résister à l’usure sans sacrifier la fiabilité. Une pièce de construction ou un composant de transmission travaille souvent en environnement poussiéreux, chargé ou mal lubrifié. Dans ces cas, la surface dure devient un vrai atout. Deux environnements reviennent souvent : les machines de chantier et les lignes de production où la répétition des efforts est grand.
Les limites techniques à anticiper
La première limite reste la déformation, surtout quand la géométrie est fine. La seconde concerne la profondeur limitée de la couche, qui ne remplace pas un durcissement massif. Pour sécuriser le résultat, on contrôle la dureté finale et la géométrie après cycle. Deux vérifications utiles : mesurer les écarts dimensionnels et vérifier l’homogénéité du procédé sur plusieurs pièces.
Retenir l’essentiel avant de l’utiliser en pratique
Pour résumer, l’acier de cémentation sert à durcir une surface sans rendre tout le fer cassant. La cémentation enrichit le carbone, puis la trempe fixe l’effet recherché. Ce matériau reste intéressant quand l’acier doit résister à l’usure tout en gardant un cœur tenace. Si vous devez choisir, analysez la profondeur utile, la déformation possible et le type de matériau attendu. La technique n’est pas magique, mais elle est redoutablement efficace.
- Un acier se traite pour répondre à un besoin précis.
- La cémentation agit surtout en surface.
- Le carbone change la dureté après traitement.
- Le fer du cœur conserve une meilleure tolérance aux chocs.
- La trempe et la cémentation ne jouent pas le même rôle.
En pratique, retenez cette logique : cémentation pour la surface, nitruration pour la stabilité, trempe à cœur pour l’ensemble. Si vous souhaitez aller plus loin, lisez les fiches techniques de traitement thermique et comparez toujours les profondeurs annoncées plutôt que le seul niveau de dureté.
FAQ – Questions fréquentes sur l’acier cémenté
Qu’est-ce qui distingue la cémentation d’un durcissement classique ?
La cémentation enrichit l’acier en carbone avant la trempe, alors qu’un durcissement classique agit plus globalement. Le résultat cible surtout la surface et la résistance à l’usure.
Pourquoi une pièce garde-t-elle un cœur plus tenace ?
Parce que le cœur reçoit moins de carbone et conserve une structure plus ductile. Cela aide la pièce à supporter les chocs sans rupture brutale.
Quelle différence entre nitruration et trempe ?
La nitruration renforce la surface à plus basse température, tandis que la trempe modifie la structure par refroidissement rapide. Les deux n’offrent ni la même profondeur ni la même dureté.
Dans quels cas la profondeur de traitement compte-t-elle le plus ?
Elle compte surtout pour les pièces très sollicitées en contact, quand l’usure progresse sous la surface. Plus la profondeur est adaptée, plus la tenue est durable.
Quels sont les risques de déformation après traitement ?
La déformation peut apparaître après la trempe si la pièce est fine, longue ou mal équilibrée. Le contrôle de température et la vérification dimensionnelle réduisent ce risque.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie